 Corporate
 Sverige
Voortman-linja datakeskusrakentamisessa: miten automaattinen sahaus ja koneistus nopeuttavat asennusta?
Kirjoittaja: Jarkko Mantila, Business Manager | Solution sales
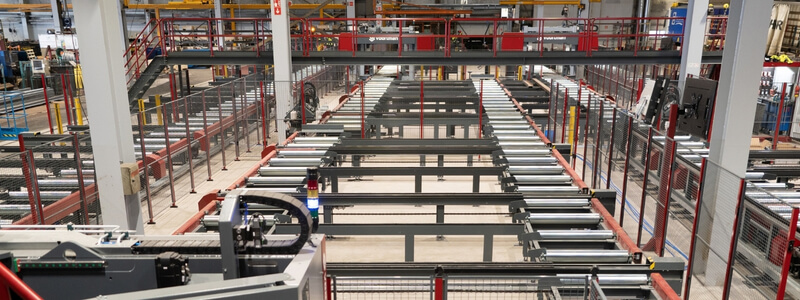
Datakeskuksen teräsrunko sisältää satoja identtisiä pulttiliitoksia ja kilometrejä ripustusrakennetta, ja jokainen kappale pitää saada työmaalle asennusvalmiina millien tarkkuudella. Kun materiaali odottaa työstöä vasta työmaalla tai alihankkijalla, jokainen ylimääräinen siirto syö aikataulusta sitä, mikä datakeskusprojektissa on kalleinta eli aikaa. BE Groupin Turun teräspalvelukeskuksen Voortman-sahaus-koneistuslinja tekee sahauksen, poraukset, kierteytykset, merkkaukset ja muut koneistukset 18,2 metrin kappaleihin asti.
Mikä on Voortman-sahaus-koneistuslinja ja mitä se tekee?
Voortman-sahaus-koneistuslinja on BE Groupin Turun teräspalvelukeskuksessa sijaitseva automaattinen tuotantolinja, joka sahaa, poraa, kierteyttää, senkkaa ja merkkaa teräsprofiilit samalla kiinnityksellä ilman erillisiä siirtoja koneiden välillä.
Materiaali liikkuu linjalla automatiikan ohjaamana. Kappaletta ei tarvitse nostaa käsin koneelta toiselle sahauksen ja koneistuksen välissä. Työstökuvat ja mitat siirtyvät linjalle digitaalisesti, jolloin tarkkuus säilyy myös silloin, kun sama piirustus toistuu sadoissa identtisissä kappaleissa.
Linjan tekniset ominaisuudet:
 Materiaalin maksimileveys 1250 mm
- Materiaalin maksimikorkeus 600 mm
- Pisin syötettävä materiaali 18,2 metriä
- Myös pyöreiden putkien sahaus
- Nippusahaus
- Kolme identtistä vannesahaa
- Maksimi sahauskulma 60 astetta
 Neljä työkalua käytössä yhtä aikaa. Koneistukset ja poraukset kolmelta sivulta. Merkkaus neljänneltä sivulta.
- Materiaalin maksimipituus 18,2 metriä, maksimileveys 1250 mm, maksimikorkeus 600 mm
- Poraukset 5–40 mm, sitä suuremmat jyrsitään
- Kierteytykset M6–M40
- Senkkaus ja merkkaus samalla ajolla
- H- ja I-palkkien päiden viisteytys 45 asteeseen asti
Käytännössä tämä kattaa datakeskusrakentamisen yleisimmät profiilit, HEA- ja HEB-palkeista IPE-palkkeihin sekä RHS- ja SHS-putkipalkkeihin. Lisäksi linjalla pystytään käsittelemään massiviprofiileja kuten HD- ja HL-palkkeja.
Miten datakeskusprojektien materiaaleja käsitellään Voortman-linjalla?
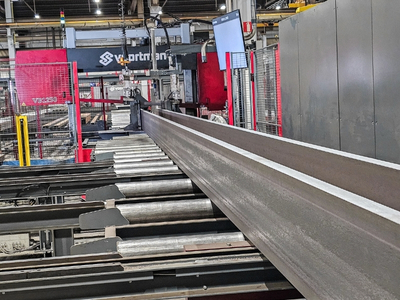 Datakeskuksen MEP-ripustusrungot voi painaa satoja tonneja ja koostua suurelta osin toisiaan vastaavista profiilikatkaisuista. Voortman-linjan nippusahaus ja kolme identtistä vannesahaa käsittelevät tällaiset sarjat rinnakkain, joten yksittäinen saha ei muodostu pullonkaulaksi suurissakaan kappalemäärissä.
Koneistuskeskuksen neljä työkalua toimivat yhtä aikaa. Koneistukset ja poraukset tehdään kolmelta sivulta ja merkkaus tehdään neljänneltä sivulta. Tämä nopeuttaa erityisesti pulttiliitosten reikäsarjojen tekoa, joita datakeskuksen rungossa on runsaasti hitsauksen sijaan käytettyjen liitosten vuoksi.
H- ja I-palkkien päiden viisteytys 45 asteeseen asti valmistelee hitsausliitokset jo Turussa, ja maksimi 60 asteen sahauskulma mahdollistaa vinot katkaisut ristikoihin ja tuulikasetteihin ilman erillistä työstöä työmaalla. Sama tuotantomalli toimii sekä keskisuurten datakeskusten että hyperscale-kokoluokan hankkeiden materiaalimäärissä.
Miksi esikäsittelyn automaatiotaso ratkaisee datakeskusprojektissa?
Aiemmissa artikkeleissamme kävimme läpi, mitä teräsprofiileja datakeskusrakentamisessa käytetään ja miten materiaalihankinta kannattaa aikatauluttaa. Kun oikeat profiilit on valittu, seuraava pullonkaula syntyy usein siitä, missä ja miten materiaali käy läpi esikäsittelyn ennen asennusta.
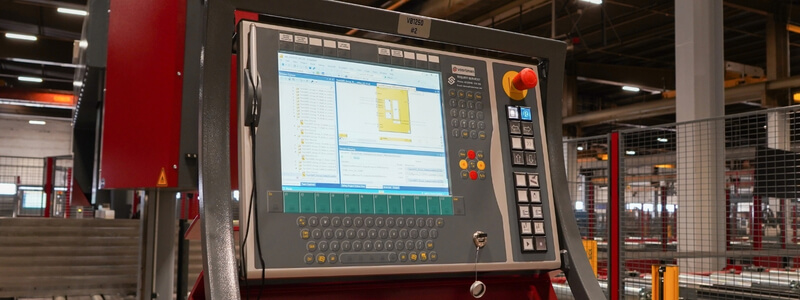
Datakeskuksen rungoissa pulttiliitokset ovat yleisempiä kuin hitsausliitokset, mikä tarkoittaa satoja tai tuhansia tarkkoja reikäsarjoja. Jos materiaali odottaa näitä työvaiheita vasta työmaalla tai konepajalla erillisenä vaiheena, jokainen kappale kulkee useamman käsin tehdyn siirron ja mittauksen läpi ennen kuin se on asennusvalmis. Automaation taso sahauksessa ja koneistuksessa ratkaisee suoraan sen, kuinka monta työvaihetta ja virhemahdollisuutta jää työmaan vastuulle.
BE Group datakeskusprojektisi kumppanina
BE Groupin Turun teräspalvelukeskus yhdistää Voortman-sahaus-koneistuslinjan sinkopuhdistukseen ja suojamaalaukseen, jolloin palkki voi lähteä työmaalle sahattuna, koneistettuna ja pintakäsiteltynä samassa toimituksessa. Tämä on osa BE Groupin Solution Sales -kokonaisratkaisua, jossa BE Group suunnittelee datakeskusprojektin materiaalien hankinnan ja niiden esikäsittelyn yhdessä sinun kanssasi, projektin aikataulun mukaisesti.
Mukana oleminen jo suunnitteluvaiheessa auttaa tunnistamaan, mitkä profiilit hyötyvät eniten Voortman-linjan automaatiosta ja miten eri työvaiheet kannattaa tehdä ja ajoittaa.
ota yhteyttä asiantuntijaamme datakeskushankkeesi materiaalitarpeista.
Jarkko Mantila, Business Manager (rakennusteollisuus ja datakeskukset)
+358 44 725 2310
jarkko.mantila@begroup.fi